在精密零部件制造中,内孔、交叉孔、异形流道等位置产生的毛刺,往往很难依靠传统加工方式清理干净,磨粒流去毛刺也因此成为众多制造企业优先选择的精密表面处理工艺。磨粒流去毛刺哪家好,不能只看报价或者宣传内容,需要结合工艺原理、设备性能、磨料介质配套、工装设计、试样验证以及技术服务能力综合评估。
Q1:什么是磨粒流去毛刺?
磨粒流去毛刺,也叫磨粒流加工、挤压研磨,是依靠粘弹性磨料介质,在压力驱动下反复流过工件内腔或表面的精密光整工艺。磨料介质一般由高分子载体搭配碳化硅、氧化铝、金刚石等磨粒构成,在液压系统的推动下,沿着工件通道往复流动,对孔口、交叉孔、内壁刀痕、飞边以及微观凸起做柔性微切削。
因为磨料本身具备流动性,可以深入刚性刀具很难抵达的深孔、盲孔、交叉孔以及异形流道,十分适合结构复杂的精密零件加工。
Q2:磨粒流去毛刺适合哪些工件?
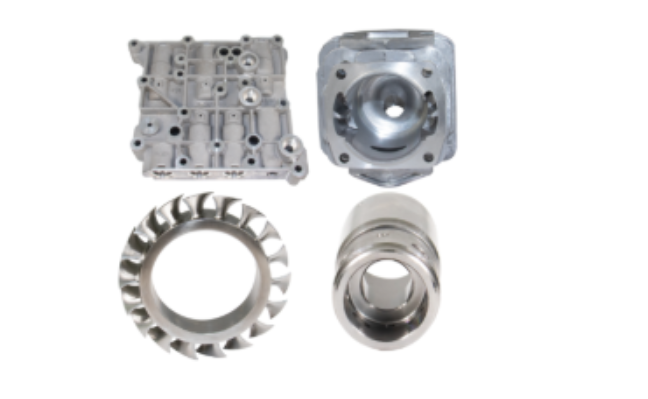
该工艺比较适合下面几类零部件:
交叉孔零件:液压阀块、燃油分配器、泵体等,交叉位置的毛刺传统工具很难触及;
微小孔零件:喷油嘴、医疗导管、微流道构件等,内孔空间狭小,刚性刀具无法进入;
复杂流道零件:涡轮叶片冷却孔、模具冷却水路、3D 打印内腔件等;
薄壁易变形零件:磨粒流属于冷加工,切削作用力低,不容易造成工件形变。
Q3:磨粒流去毛刺和手工去毛刺有什么区别?
手工去毛刺依赖操作工经验,复杂内孔、交叉孔位置很容易出现毛刺清理遗漏,批量加工的一致性难以把控。磨粒流设备可以稳定控制加工压力、循环次数与介质流向,搭配专用工装夹具,支持多件同步加工,批次加工效果稳定性更强。
当然磨粒流并不会完全替代手工去毛刺。对于孔口简单、容易接触到的毛刺,手工或者机械去毛刺依旧具备实用性;针对内腔复杂、隐蔽加工位置多的零件,磨粒流的优势会更加突出。
Q4:设备选型需要关注哪些要点?
选型阶段可以重点考察这几项:
设备类型:单向流动式适合直通孔加工;往复式更适配交叉孔、盲孔以及复杂异形流道;
压力控制:压力稳定性直接决定加工一致性,不同材质、不同壁厚工件,需要匹配对应的压力区间;
介质缸规格:介质缸尺寸要和工件规格匹配,规格偏小会限制加工范围,规格偏大则会降低磨料介质利用率;
控制系统:带有工艺参数存储记录功能的设备,方便工艺复现,适合规模化批量生产管理。
Q5:磨料介质如何匹配?
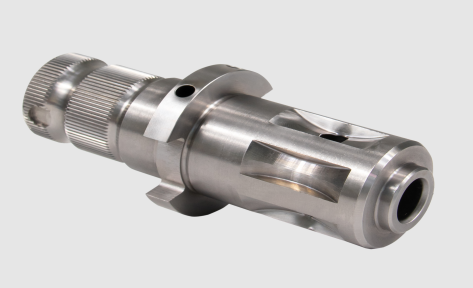
磨料介质由载体和磨粒组成,选型需要结合工件材质、孔径大小以及加工目标。常规情况下,去毛刺工序选用切削能力更强的磨粒;精抛工序选用粒度更细的磨粒,以此提升表面光洁度。
铝合金这类软质材料,需要匹配合适的磨粒硬度与载体粘度,防止切削力过大损伤工件表面;不锈钢、钛合金等高硬度工件,则可以选用对应硬度等级的磨粒。能否配套适配的磨料方案,也是厂家实力的重要参考。
Q6:工装夹具为什么重要?
工装夹具的作用是固定工件、引导磨料按照预设路径流动,同时屏蔽不需要加工的区域。结构复杂零件的工装设计,需要结合流道走向、密封点位、目标加工区域统筹规划。一套设计合理的工装,既能提升加工一致性,也可以减少磨料介质浪费。
Q7:试样验证有必要吗?
有必要。不同工件的毛刺形态、材料硬度、流道结构差异很大,仅依靠图纸很难敲定最终工艺方案。通过试样,可以直观看到去毛刺效果、内壁粗糙度变化以及尺寸保持情况,判断这套工艺是否适配自身产品。
Q8:磨粒流去毛刺哪家好,如何判断厂家是否合适?
挑选磨粒流加工设备厂家,建议从这几个维度评估:
是否充分理解你的工件加工难点;
能否提供设备、磨料介质、工装一体化配套方案;
有没有同类型工件成熟加工案例;
是否支持免费试样验证;
售后响应速度、长期技术支撑是否稳定。
磨粒流选型的核心,是工艺方案匹配工件的实际加工需求。建议企业先梳理清楚自身加工指标,再通过试样对比方案适配度,再做采购决策。
如果您有交叉孔、阀块、叶轮、3D 打印件等精密零件去毛刺、流体抛光需求,想要评估磨粒流工艺或试样测试,罗恩磨粒流可根据工件图纸与加工要求,定制配套工装与磨料介质方案,提供技术对接与试样服务。我们的联系方式:15151652895。